Una immersió profunda en el procés de fabricació d'agulles EBUS-TBNA de Manners
Jul 08, 2026
https://profed.olympuschina.com/gs/thoracicsurgery/12628/
Classificat com a consumible d'intervenció de classe III d'alt risc -, el repte de fabricació d'unAgulla EBUS-TBNAno rau a fabricar un simple tub buit, sinó a aconseguir simultàniament: ① ±0,01 mm de tolerància a la concentricitat dimensional; ② simetria geomètrica de la vora-tallada posterior; ③ micro-estructuració per a la visibilitat d'ultrasons; i ④ netedat ultra-del lumen interior per evitar residus cel·lulars. Això representa un desafiament de fabricació sofisticat que creua la ciència dels materials, el rectificat òptic, el micro-mecanitzat làser i l'enginyeria de superfícies.
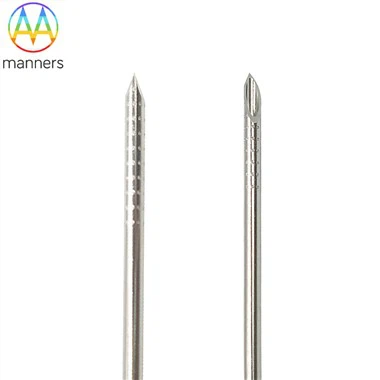
Manners empra processos de precisió de dibuix de tubs per controlar la uniformitat inicial del gruix de la paret de la cànula de l'agulla, assegurant que la secció transversal d'1,06 mm (aprox.. 19G) i 0,86 mm d'ID manté la concentricitat dins del rang de micres. Això garanteix un pas suau a través del canal de treball del broncoscopi sense desgast o desgast excèntric. ElEnrere-Punt de tall La punta s'elabora mitjançant un rectificat de precisió CNC: inicialment rugós-forma l'angle de bisell primari (normalment 15 graus -20 graus), seguit de la mòlta de la vora posterior-tallada secundària. La perfilometria òptica d'alta-ampliació verifica la simetria de l'angle-bord i el radi de la punta, mentre que la duresa es controla a HV200-250: massa dur corre el risc de fragilitat i esquerdament, massa suau provoca un enfosquiment ràpid. Cada agulla es sotmet a proves de força de punció de membrana de silicona per quantificar els llindars de resistència d'inserció.
L'aspecte més exigent tècnicament és aconseguir la visibilitat per ultrasons (ecogenicitat). Les superfícies metàl·liques llises provoquen reflexos especulars, provocant una pèrdua de senyal i agulles "invisibles". Manners utilitza sistemes de tall làser de 5-eixos per gravar micro-solcs helicoïdals o matrius de matrius de punts al segment proximal funcional de l'eix de l'agulla. La profunditat, l'amplada i el to del solc s'optimitzen acústicament mitjançant la simulació per convertir la reflexió especular en reflex difusa, amplificant la intensitat de l'eco. S'estableixen bases de dades de paràmetres làser independents (potència, freqüència, velocitat d'escaneig, flux de gas d'assistència) per a diferents materials (SUS 316L vs. Nitinol) per evitar danys tèrmics que indueixen la transformació de fase NiTi o la corrosió intergranular SUS.
El-postprocessament implicaElectropolitconforme amb les normes ASTM B912/A967. Això elimina les rebaves làser i s'aconsegueix un acabat mirall intern i extern, minimitzant les lesions per arrossegament dels teixits i els riscos de degradació de l'ADN. Posteriorment, la neteja per ultrasons de 40 kHz elimina les partícules sub-micrones i els residus orgànics, amb recomptes de partícules i proves de residus no-volàtils que compleixen els estàndards de la farmacopea. Tot el procés funciona sota un sistema de gestió de qualitat ISO 13485. Les certificacions de matèries primeres (amb certificats de conformitat/anàlisi - COC/COA), registres de paràmetres de trituració i làser i les dades d'inspecció final estan vinculades als números de lot, cosa que permet una traçabilitat cap endavant-i-enrere del cicle de vida complet per a unitats individuals.
Aquest final{0}}per-acabar amb la capacitat de fabricació de precisió-que abasta "dibuix de tubs → mòlta → gravat làser → electropolit → neteja per ultrasons → traçabilitat metrològica"-estableix les agulles EBUS-TBNA de Manners' com una alternativa viable a les marques d'intervenció importades{{5} de consumibles d'alta gamma a la Xina. També ofereix un suport tècnic sòlid per als clients OEM/ODM que busquen especificacions personalitzades (calibres variables, longituds, patrons de gravat, marcatge làser de logotip).