Com un fabricant d'agulles de transferència d'H₂O₂ aconsegueix un control de procés de ±0,01 mm per a agulles d'ompliment d'esterilització a baixa temperatura
Jul 10, 2026
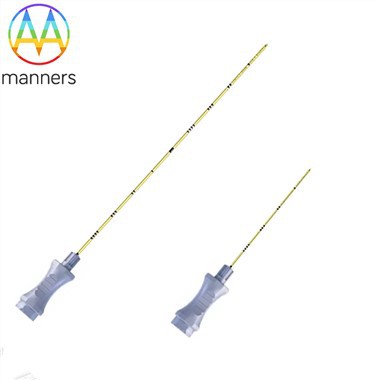
ElAgulla de transferència H₂O₂pot semblar una "agulla de punxada estàndard d'acer inoxidable amb una base hexagonal", però com a interfície crítica que s'adapta al port d'ompliment del casset/tambor dels esterilitzadors de plasma amb peròxid d'hidrogen a baixa temperatura (p. ex., STERRAD® 100NX/NX, Getinge, 3M Belimed), exigeix una precisió dimensional extremadament ajustada, una qualitat de corrosió i una qualitat de corrosió extremadament ajustades. L'avantatge competitiu d'un fabricant professional d'agulles de transferència d'H₂O₂ rau en la producció d'aquesta "peça senzilla" amb consistència a nivell de micres i rendiment sense fuites en milions d'instal·lacions.
Mecanitzat de tipus suís (capçal lliscant) de nucli hexagonal
El nucli de l'agulla normalment es mecanitza a partir de barres d'acer inoxidable SS303-el sofre afegit millora el trencament d'encenalls, la qual cosa beneficia la formació d'hexagonals d'alta precisió. Per realitzar:
① Fresat hexagonal / tornejat de formes
② Perforació i escariat de forats interns (per assegurar un flux d'H₂O₂ sense obstruccions)
③ Acaba de girar la cara de segellat (Ra < 0,4 μm per a un seient adequat de l'anell O)
④ Control OD i xamfrà
La precisió de posicionament ±0,005 mm, la repetibilitat de ±0,002 mm garanteix que la dimensió hexagonal transversal, la desviació de la cara i la concentricitat del forat compleixin els requisits del conjunt de la vàlvula d'injecció-massa fluixa fa que la clau llisqui durant el bloqueig; massa ajustat aixafa la junta tòrica i provoca fuites.
Estampació rotativa de dues matrius per a extrems de tubs d'agulla
El tub de l'agulla és un tub capil·lar sense costures SS304 que requereix un extrem estampat a una punta de punció cònic i l'altre extrem expandit / espatllat per acoblar-se amb el forat del nucli. L'estampació rotativa utilitza matrius de reciprocitat radial que colpegen a alta freqüència per provocar un flux de metall en fred:
- Cònic/Consell: Estampat progressivament per formar una preforma de bisell de tipus ISO 7864 amb un gruix de paret uniforme i sense arrugues-superior a un simple estirat.
- Espatlla / Localitzador:Forjat per proporcionar una interferència o un ajust de transició al forat del cub, assegurant la coaxialitat abans de la soldadura per làser. L'estampació allarga l'estructura del gra (millora la resistència local), no elimina cap material (sense residus d'encenalls incrustats) i ofereix una excel·lent repetibilitat dimensional (nivell de ± 0,01 mm), ideal per a la producció en volum.
Soldadura làser - Unió entre tubs sense fuites
El nucli hexagonal i el tub de l'agulla estan soldats amb làser de fibra de pols/costura d'anell amb entrada de calor controlada per evitar la sensibilització SS304 (precipitació de carbur de crom → corrosió intergranular). Les soldadures es posen a prova de fuites d'heli o de pressió hidrostàtica (requisit típic < 1 × 10⁻⁶ mbar·L/s equivalent) per garantir que no hi hagi permeació de vapor/líquid d'H₂O₂. Els fabricants de renom realitzen DOE en paràmetres de soldadura (potència-amplada de pols-desenfocament) i conserven imatges microscòpiques de soldadura per lot.
Postprocessament i inspecció final
Procés seqüencial: electropolit (ASTM B912: elimina microrebavades, redueix Ra, enriqueix la pel·lícula passiva), passivació d'àcid cítric, neteja per ultrasons (elimina residus de poliment i partícules), assecat. La inspecció final inclou:
Calibre Go/No-Go per al forat intern
Comprovació d'altura / hexagonal transversal
Angle de bisell de l'agulla mitjançant projector de perfils
Dimensions de la ranura de la junta tòrica
Inspecció visual (10×–30×) per esquitxades/esgarrapades de soldadura
Mostra per a prova de fuites pneumàtica/hidràulica
Per als compradors, els criteris bàsics a l'hora d'avaluar un fabricant d'agulles de transferència d'H₂O₂ són: dimensió demostrable del cub hexagonal Cpk superior o igual a 1,33, dades de concentricitat de la punta estampada i la taxa de superació de la prova de fuites de soldadura-aquests tres determinen directament si es produeix una fuga d'H₂O₂ al camp de la vàlvula o cristal·lització.