Procés de fabricació de l'agulla de Veress: una anàlisi exhaustiva des de la mòlta de precisió fins a l'electropolit QC
Jul 12, 2026
https://en.wikipedia.org/wiki/Veress_needle
Aagulla de Veress,malgrat la seva aparent senzillesa, amaga un procés de fabricació extraordinàriament complex i basat en{0}}precisió que supera amb escreix el mecanitzat convencional. Transformar un tub d'acer inoxidable en brut en un instrument clínicament segur implica desenes de passos estrictes, cadascun d'ells amb un impacte crític en la seguretat i el rendiment. Per als fabricants professionals, el control de qualitat rigorós és la línia de vida del producte.
- Cribratge i preparació de matèries primeres: Comença amb tubs d'acer inoxidable 304/316L d'alt grau-que compleixen els estàndards ASTM. Cada lot es sotmet a anàlisi espectroscòpica (química), proves de tracció/duresa (mecànica) i inspecció metal·logràfica (defectes). El tub es redreça amb precisió-i es neteja per ultrasons per eliminar olis/contaminants.
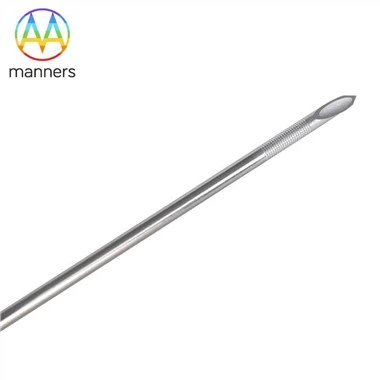
- Mòlta de punta de precisió:L'operació més crítica. Les rectificadores CNC creen el bisell de 15 graus a 25 graus. Els paràmetres (alimentació, profunditat, refrigerant) estan estretament controlats per evitar el recuit o les micro-esquerdes. Post-molt, les puntes es sotmeten a una inspecció microscòpica de 200 × per a la nitidesa, l'absència d'estellades i les rebaves. Els-consells no conformes es rebutgen.
- Fabricació de ports laterals làser:La perforació làser garanteix una alta precisió de posició. El calibratge energètic és vital: suficient per penetrar netament a la paret sense danyar el lumen contrari ni provocar deformacions de la fosa. Les vores s'electropoliten per eliminar les micro-rebaves. La tolerància de posició normalment és de ±0,1 mm.
- Muntatge de molla i proves funcionals:Realitzat en entorns controlats. Les molles estan ordenades per garantir una força constant (0,5-1,0 N), equilibrant la retracció i el desplegament. Els conjunts suporten centenars de cicles d'accionament (proves de fatiga) validant la fiabilitat. Les unitats que presenten vacil·lació, enganxament o decadència de força s'eliminen.
- Electropolit i passivació:L'agulla actua com un ànode en un bany electrolític especialitzat. El flux de corrent dissol els pics microscòpics, aconseguint un acabat mirall (Ra < 0,2 μm). Això redueix la fricció, elimina nínxols microbians i promou una capa passiva més densa. La passivació posterior (àcid cítric/nítric) reforça encara més la resistència a la corrosió.
- Neteja i esterilització en diverses-etapes: A multi-bath ultrasonic cleaning line (degreasing, rinsing, final rinse with high-purity DI water >1 MΩ·cm de resistivitat) garanteix la neteja iònica. Les agulles reutilitzables s'envasen en safates de Tyvek i s'autoclau; les variants d'un sol -ús utilitzen l'esterilització EO. Cada lot es sotmet a proves de garantia d'esterilitat.
- Inspecció final i traçabilitat:L'últim punt de control implica una verificació dimensional integral, comprovacions funcionals (acció de l'estilet, permeabilitat) i inspecció visual (esgarrapades, deformacions, marques llegibles). Totes les dades s'arxiven i s'enllacen a identificadors únics (números de lot/sèrie), cosa que permet una traçabilitat completa del cicle de vida.
Aquesta disciplina de fabricació exigent garanteix que cada agulla Veress enviada funcioni de manera fiable, mantenint els estàndards més alts de seguretat del pacient. Explica per què el valor d'una agulla Veress d'alta-qualitat supera amb escreix el seu cost material-incarna el respecte del fabricant per la vida i la recerca de la perfecció de fabricació.