L'art de la fabricació des d'acer inoxidable fins a productes acabats estèrils
Jul 30, 2026
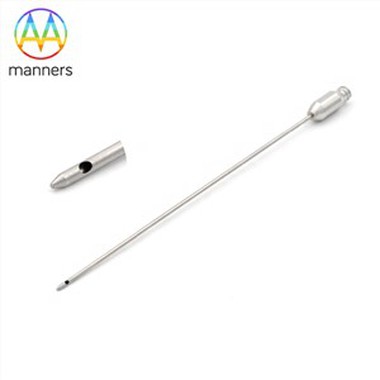
Dins del sector de la fabricació de dispositius mèdics, una cosa aparentment senzillaAgulla d'infusió 15Gencarna el cim de l'enginyeria de precisió. La seva transformació d'una bobina d'acer inoxidable a un producte acabat estèril implica desenes d'etapes rigoroses, on el control de precisió en cada moment dicta la màxima seguretat clínica. Per als fabricants, el nivell d'automatització i l'estabilitat del procés d'aquesta línia de producció serveixen com a punts de referència clau de la competitivitat bàsica.
Fase 1: Control extrem de matèries primeres. El viatge comença amb acer inoxidable d'alta-qualitat mèdica-. Els fabricants de renom defugen els tubs genèrics del mercat i opten per bobines personalitzades de les fàbriques d'acer que compleixen els estàndards ASTM A580/A580M. Abans de入库 (emmagatzematge), els enginyers de qualitat utilitzen espectròmetres d'emissió òptica (OES) per verificar la composició química, assegurant nivells precisos de crom (Cr), níquel (Ni), molibdè (Mo) i altres elements. Paral·lelament, els equips de prova de corrents de Foucault mostren micro-esquerdes superficials, eliminant possibles fonts de fatiga. Només els materials que superen aquesta estricta porta inicial passen al departament de dibuix.
Fase 2: Dibuix i recobriment de tubs de precisió.Aquesta constitueix una de les etapes tècnicament més exigents en la fabricació d'agulles d'infusió. Les bobines se sotmeten a múltiples passades d'estirat en fred amb lubricants especialitzats, reduint progressivament el diàmetre cap a l'especificació 15G. Per mantenir la plasticitat del tub i evitar fractures fràgils durant el processament posterior, els tractaments de recuit brillants s'intercalen després de diversos cicles de dibuix per alleujar els efectes d'enduriment. Durant aquesta fase, els fabricants han d'exercir un estricte control sobre la concentricitat i la rectitud del tub; qualsevol desviació menor de l'ovalitat podria provocar una mòlta asimètrica de la punta aigües avall, afectant negativament el rendiment de la inserció.
Fase 3: micro-mecanitzat de la punta de l'agulla.La punta de l'agulla representa l'ànima de l'agulla d'infusió. A les línies de producció modernes, els tubs s'alimenten en centres de rectificat CNC d'alta-precisió. Utilitzant moles de diamant que giren a gran velocitat, els extrems distals se sotmeten a un tall multi-facètic. Emprant aLancet Point Configuració com a exemple, els fabricants han de controlar amb precisió els angles i la simetria de tres facetes de tall. Això garanteix que la punta incisi el teixit com un bisturí en penetrar l'os cortical dens, en lloc de trencar-lo. La neteja d'ultrasons després de la{{2}molida elimina les restes metàl·liques que s'adhereixen a la superfície, evitant la introducció inadvertida al pacient i desencadenant reaccions de cos estrany.
Fase 4: Tractament superficial i lubricació. Per reduir encara més la resistència a la inserció, la paret exterior de l'agulla sol rebre un recobriment ultra-fi d'oli de silicona de grau-medicinal. Aquesta aplicació està lluny de ser una simple immersió; Els processos de polvorització electrostàtica o de recobriment per immersió controlada-asseguren una cobertura uniforme sense degoteig ni acumulació. Alguns fabricants premium també implementen tecnologies de recobriment hidròfil. Aquests recobriments es tornen excepcionalment relliscosos després de la hidratació, reduint el dany dels teixits i minimitzant l'adhesió entre la punta de l'agulla i les parets de la cavitat de la medul·la òssia. De manera crítica, la dosi d'oli de silicona requereix un calibratge meticulós; quantitats excessives poden filtrar-se a les mostres de medul·la òssia, interferint amb els exàmens citològics posteriors.
Fase 5: Muntatge de components i gestió de sales netes.El muntatge de l'agulla d'infusió es produeix en entorns de sala neta ISO Classe 7 (grau 10.000) o ISO Classe 8 (grau 100.000). El tub de l'agulla s'enganxa permanentment a un mànec fabricat amb polímers ABS o PC mitjançant reblons tèrmics o unió adhesiva. Durant tot aquest procés, els fabricants han d'assegurar un ajust perfecte entre l'estilet (cànula interna) i el diàmetre interior del tub de l'agulla-permetent una inserció suau alhora que s'evita els buits excessius que podrien provocar fuites d'aire durant l'aspiració. Les estacions automatitzades controlen la pressió de reblat i el posicionament en-temps real, garantint una força de connexió constant a totes les unitats.
Fase 6: Neteja, embalatge i esterilització. Els productes semi-elaborats ensamblats se sotmeten a un esbandida d'aigua pura en diversos-banys per eliminar les partícules i els residus orgànics. Aleshores, els productes entren a la fase d'envasament, normalment allotjats individualment en bosses de pell fabricades amb Tyvek® (DuPont) i paper de diàlisi de grau-medical. Finalment, els lots es sotmeten a esterilització amb gas per òxid d'etilè (EO). Aquest complex procés de quimioesterilització requereix un control rigorós de la concentració de gas, la temperatura, la humitat i el temps d'estada. Després de l'esterilització, és obligatori un període d'aireació extens-sovint que dura fins a dues setmanes-per garantir que els residus d'EO (p. ex., clorhidrina d'etilè, ECH) caiguin per sota dels límits estipulats per les normes ISO 10993 (p. ex., ECH inferior o igual a 10 ug/g).
Per als compradors que busquen serveis de personalització, entendre la profunditat de les capacitats de procés d'un fabricant és vital. Instal·lacions capaços de complirPersonalitzacions basades en dibuix-2D/3DNormalment tenen operacions integrades verticalment que abasten el disseny de motlles fins a productes acabats. No només poden ajustar la longitud i el calibre de l'agulla, sinó també optimitzar l'ergonomia del mànec en funció de la retroalimentació clínica, o fins i tot aplicar recobriments de marcadors especialitzats per a la radiopacitat sota fluoroscòpia. Quan seleccioneu un fabricant d'agulles d'infusió, les-auditories in situ de la infraestructura del laboratori-verificant la presència de màquines de prova universals (per a la força de penetració), projectors de contorn (per a la inspecció de l'angle de la punta) i comptadors de partícules (per al control ambiental)-són mètriques indispensables de la potència dura que garanteixen la qualitat del producte.