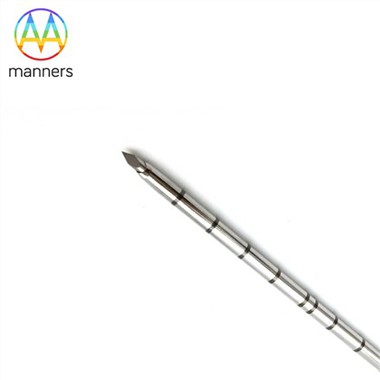
El cim de la fabricació de precisió: el naixement d'una agulla de punció mèdica
May 11, 2026
Una agulla de punció mèdica aparentment senzilla es fabrica mitjançant un procés d'enginyeria de precisió executat a escala micròmetre. Els requisits de precisió, neteja i consistència són comparables als de les indústries aeroespacial i de semiconductors. En referència als processos de fabricació d'alt-estàndard esmentats als materials de referència (com ara el mecanitzat CNC de 5-eixos, l'electropolit i una estricta inspecció de qualitat), aquest article analitza sistemàticament el recorregut de fabricació complet i rigorós d'una agulla de punció mèdica d'alt rendiment des de les matèries primeres fins als productes acabats.
Fase I: Rigor extrem en disseny i matèries primeres
1. Disseny i simulació
Abans que comenci la fabricació física, la geometria de l'agulla (angle de la punta, nombre de bisells, estructura de la cavitat interna) i les propietats mecàniques (força de punxada, rigidesa, duresa) es simulen i s'optimitzen infinitat de vegades mitjançant el programari de disseny assistit per ordinador (CAD) i d'anàlisi d'elements finits (FEA). Això garanteix una penetració òptima del teixit amb un trauma mínim.
2. Control de matèries primeres
La fabricació comença amb un control rigorós de tubs o cables metàl·lics de grau mèdic-. Tant si es tracta de tubs d'acer inoxidable 316L com de filferro de nitinol, totes les matèries primeres han d'anar acompanyades de certificats de material que compleixin les normes ASTM o ISO i han de ser sotmeses a una re-inspecció en entrar a la fàbrica. La inspecció inclou l'anàlisi espectral de la composició química, la inspecció de l'estructura metal·logràfica i les proves de propietats mecàniques, per garantir la uniformitat de puresa, mida del gra i rendiment.
Fase II: mecanitzat i conformat d'ultra{0}}precisió
Aquesta és l'etapa bàsica que dota l'agulla de la seva forma i rendiment bàsic, amb requisits extremadament elevats per a la precisió de la màquina-eina i el control del procés.
3. Formació i tall de tubs d'agulla
Els tubs d'acer inoxidable d'alta{0}}precisió i-paret fina s'alimenten en torns automàtics de tipus suís-o màquines eina CNC de diversos eixos-. Aquestes màquines completen diversos processos en una sola subjecció, inclòs el tornejat cilíndric extern, el tall de longitud fixa- i el xamfranat del port, assegurant que la rectitud, la rodonesa i la tolerància dimensional del tub d'agulla es controlen a nivell micròmetre.
4. Formació de la geometria de la punta de l'agulla: el nucli de la tecnologia
La punta de l'agulla és l'ànima d'una agulla de punxada, i la seva formació se sol completar amb una rectificadora CNC d'ultra-precisió equipada amb moles de diamant súper dur o CBN (nitrur de bor cúbic). A través d'un complex enllaç multi-eix, l'extrem del tub es talla en la forma geomètrica precisa especificada pel disseny:
- Puntes de bisell múltiple-: els tipus més comuns inclouen puntes de bisell tri- (amb tres vores de tall afilades per a una punxada precisa) i puntes de bisell penta- (més afilades amb menys dolor). L'angle de cada bisell i arc de transició s'ha de controlar amb precisió.
- Puntes de llapis/Puntes de diamant: sense vores de tall, aquestes puntes allunyen les fibres de teixit a través d'una expansió contundent. S'utilitzen per a agulles d'anestèsia espinal i agulles epidurals per reduir el risc de tallar nervis i vasos sanguinis.
- Puntes de bisell invers: s'afegeix un petit bisell auxiliar a la part posterior del bisell de tall principal per equilibrar la força lateral durant la punxada i evitar la flexió de la punta.
5. Forat lateral i processament d'estructures especials
Per a les agulles de biòpsia i les agulles de residència, cal processar les ranures de mostreig o els forats laterals a la paret lateral del tub de l'agulla. El tall per làser de precisió o el mecanitzat de micro-descàrrega elèctrica (micro-EDM) s'adopten generalment per garantir obertures llises-sense rebavades sense cap zona afectada per la calor-, evitant impactes en la qualitat de la mostra o danys addicionals als teixits.
Fase III: Tractament tèrmic i dotació de rendiment
6. Tractament tèrmic (per a acer inoxidable)
Per als nuclis d'agulles que requereixen una duresa elevada (com els nuclis d'agulles de punció de medul·la òssia), s'utilitzen materials com 440C o 17-4PH esmentats als materials de referència i se sotmeten a un tremp precís i un tremp a baixa temperatura per aconseguir una duresa elevada i una tenacitat suficient. Per als tubs d'agulla d'acer inoxidable austenític, es realitza un tractament amb solució per eliminar l'estrès de processament i optimitzar la resistència a la corrosió.
7. Tractament de memòria de forma (per a nitinol)
L'agulla de nitinol formada se sotmet a un entrenament termomecànic precís en un dispositiu específic, programant la forma "memoritzada" predeterminada (forma recta o corba específica) i la superelasticitat a la microestructura del material.
Fase IV: Acabat i neteja de superfícies: la barrera final a la biocompatibilitat
8. Electropolit
Aquest és un pas crític per millorar el rendiment de l'agulla. L'agulla està immersa en un electròlit específic i les protuberàncies microscòpiques de la superfície es dissolen selectivament mitjançant un procés electroquímic, donant lloc a una superfície mirall-sua i uniforme. Aquest procés no només elimina completament totes les rebaves i microesquerdes de processament, millorant molt la resistència a la corrosió, sinó que també redueix significativament la resistència a la punxada, amb efectes molt superiors al polit mecànic.
9. Deposició de recobriment (si escau)
En una cambra de buit molt neta, la tecnologia de deposició física de vapor (PVD) s'utilitza per dipositar recobriments ultra-durs i lubricants com ara el carboni-del diamant (DLC) o el nitrur de titani (TiN) amb un gruix de diversos micròmetres a la punta o l'eix de l'agulla, millorant encara més la nitidesa, la resistència al desgast i la lubricitat.
10. Neteja d'ultrasons multi-etapa
En una sala neta de classe 10.000 o superior, les agulles passen per múltiples dipòsits de neteja per ultrasons amb diferents formulacions en seqüència per eliminar residus de poliment, greix i partícules. Finalment, s'esbandeixen amb aigua ultrapura i alcohol-medicinal, i s'assequen immediatament a fons amb nitrogen calent filtrat per evitar les taques d'aigua.
Fase V: Muntatge del nucli i esterilització definitiva
11. Motllament de cubs i muntatge de precisió
Els hubs (normalment fets de policarbonat mèdic, ABS, etc.) es modelen en un taller d'emmotllament per injecció estèril. A continuació, en un banc de treball ultra-net, el tub de l'agulla processat i el nucli es munten amb precisió mitjançant equips automatitzats mitjançant soldadura làser, unió adhesiva mèdica o ajust per interferència, garantint una coaxialitat i una força de connexió extremadament altes.
12. 100% d'inspecció completa i control de processos
Durant el procés de fabricació, els sistemes de monitorització{0}}en línia detecten dimensions en temps real. Les agulles acabades s'han de sotmetre a una inspecció del 100%, inclosa la prova de nitidesa de la punta de l'agulla (mesura de la força de punxada amb làmines de silicona estàndard), prova de permeabilitat (prova de flux d'aigua), prova de fermesa de connexió, prova de rigidesa i inspecció visual sota un microscopi.
13. Esterilització terminal i embalatge
Els productes s'esteril·litzen mitjançant una esterilització estrictament validada per òxid d'etilè (EtO) o irradiació de raigs gamma per garantir l'esterilitat. Després de l'esterilització, es tanquen immediatament en bosses d'embalatge fetes de materials de barrera microbiana com Tyvek en condicions asèptiques. Cada paquet ha de passar la prova de nivell de garantia d'esterilitat.
Conclusió
La transformació d'un tub metàl·lic a una agulla mèdica qualificada que salva vides representa la culminació de les modernes tecnologies de fabricació de precisió. Integra la ciència dels materials, el processament mecànic de precisió, l'electroquímica, la tecnologia d'ultrasons, la tecnologia d'envasament asèptic i els sistemes de gestió de qualitat més estrictes. Darrere de cada agulla hi ha centenars de procediments de processament i innombrables punts de control de qualitat, tot amb un únic objectiu: aconseguir un rendiment perfecte amb zero-defecte en el moment de la penetració al cos humà. Aquesta és la plasmació definitiva de "enginy" i "tecnologia" a la indústria de fabricació de dispositius mèdics.